激光烟雾净化吸力越用越弱?三维打印可编辑低风阻活性炭布的结构解法
激光烟雾净化吸力越用越弱?三维打印可编辑低风阻活性炭布的结构解法
不少激光加工车间遇到过类似情况:净化器新机吸力正常,用一段时间后吸烟效果明显变差,异味开始外溢。排查下来,问题往往不在风机,而在炭布——为堆吸附量把滤材加厚加密,风阻随之飙升,风量被闷在滤芯里。另一个常见误区是"炭越多除味越强",忽略了风阻与效率的平衡。本文从三维打印可编辑低风阻活性炭布的结构原理讲起,拆解克重、炭含量与风阻的匹配关系,结合激光烟雾工况给出选型与优化方向。
激光烟雾工况,为什么对炭布格外"苛刻"
激光切割、打标、雕刻亚克力、皮革、木板、橡胶时,产生的烟气是混合物:细小烟尘靠初效、中效甚至HEPA滤层拦截,醛类、苯系物、硫化物等异味气体则交给活性炭吸附。问题常常出在后者。
激光加工多为连续作业,净化器必须长时间维持稳定风量,工作点才能形成有效捕集。传统活性炭布普遍采用浸渍或喷涂工艺,炭颗粒在基材表面平铺堆叠——炭量一加,孔隙被堵,风阻跟着上升。反映到设备上,就是一系列连锁反应:
- 新机吸力正常,运行一段时间后工作点吸力明显衰减;
- 滤芯前后压差变大,风机负荷加重,噪音和能耗同步上升;
- 烟雾捕集不及时,异味从机箱缝隙外溢,车间环境投诉增多。
不少厂商的第一反应是换更大功率的风机。结果是能耗上去了,滤芯堵塞反而加快——根源在滤材结构,不在风机功率。
三维打印可编辑低风阻活性炭布:靠结构,而不是堆料
三维成型,给气流留出通道
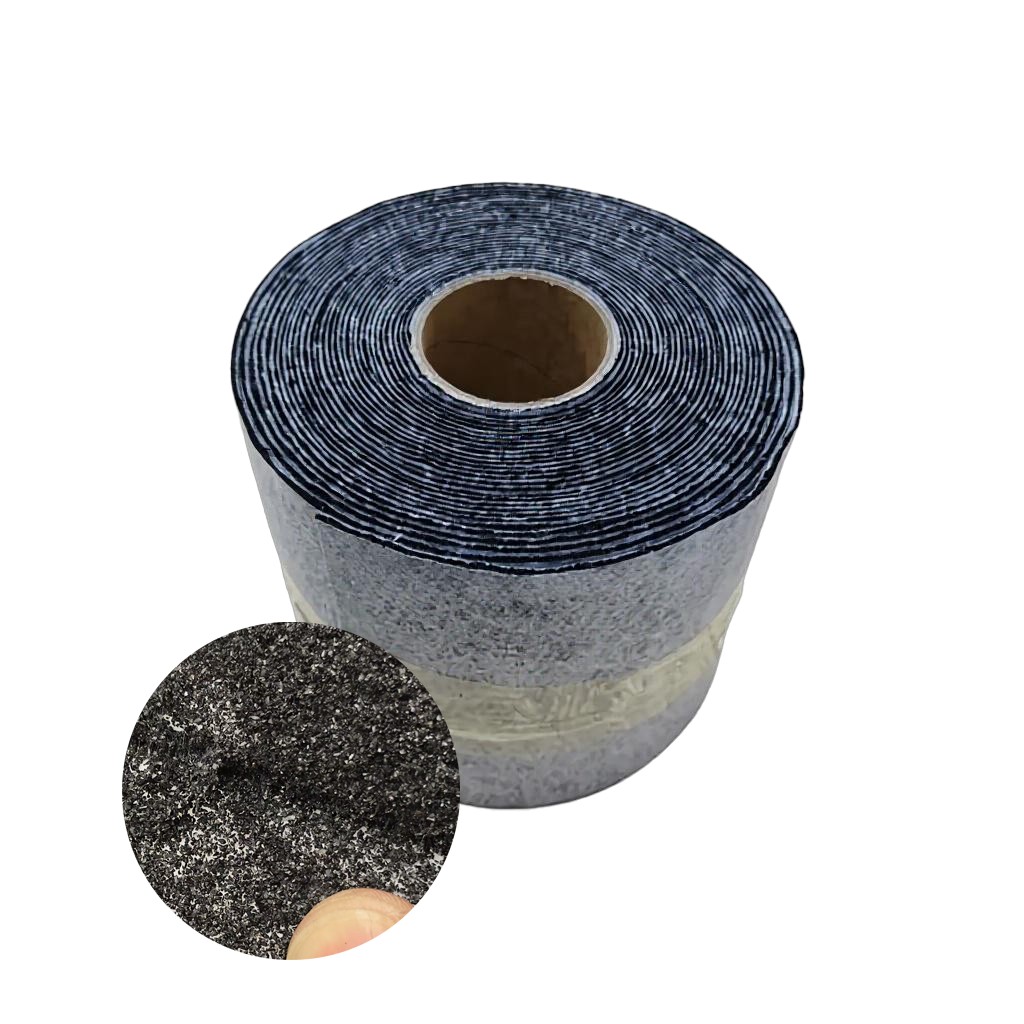
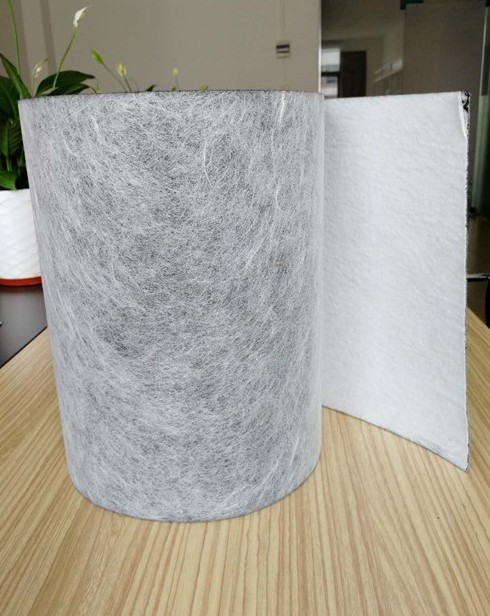
作为行业首创的炭布3.0工艺,三维打印的思路是把活性炭按照预设构型固着在立体纤维骨架上。炭层不再是密实的平面,而是带有支撑结构的立体形态,气流通道被保留下来,同等炭量下通风面积更大,压差上升更平缓。
这就是炭布3.0与传统炭布的本质区别:吸附容量靠结构实现,不再单纯依赖堆炭。
"可编辑"到底能改什么
可编辑,指的是滤材参数可以按工况重新设计:克重、炭含量、厚度、规格、炭种与改性配方都在可调范围内。加工材料变了、机型风量变了、安装空间变了,炭布方案都可以跟着改,而不是拿一款通用碳布去套所有设备。
三维打印可编辑低风阻活性炭布的价值也正在这里——把"滤材适应工况"变成可执行的工艺动作。
风阻与效率怎么平衡?先看懂三个参数
克重:做到1200g/㎡,更要看结构
克重直接关联炭量和吸附容量。低克重炭布风阻小,但容污能力有限;克重做到1200g/㎡这一档,传统平面工艺的炭布风阻会明显抬升,风机很快被拖垮。
立体结构炭布的意义,正在于高克重区间仍能保留气流通道。选型逻辑很直接:连续重异味工况,可以考虑1200档克重并配合改性炭;间歇轻负荷作业,中低克重就够用,不必盲目追高。
炭含量与改性配方:针对烟气成分选炭
不同加工材料的烟气成分差异很大。亚克力切割以醛类、酯类异味为主;皮革、橡胶烟气则含硫化物和复杂有机物。普通炭对极性气体的吸附能力有限,针对性工况更适合改性活性炭——通过配方调整改变炭的表面化学特性,提升对特定气体的亲和力。
炭含量决定有效吸附位点的多少,需要与克重、结构一起核算,单独看某一个数字没有意义。
厚度与折数:和滤芯风道一起设计
炭布不是孤立使用的。滤芯打折可以增加过滤面积、降低面风速,但炭布过厚、折数过密,折角处容易形成局部阻力集中。厚度选多少、折高做多深,要结合设备风道和风机曲线一起定,这也是滤芯成品环节需要滤材端配合的原因。
激光烟雾场景下的适配思路
- 小型激光打标、雕刻设备:间歇作业、烟气量小,中低克重碳布复合初效层即可,重点在更换便利与压差稳定。
- 大幅面亚克力、皮革切割:连续高负荷、异味重,建议高克重低风阻炭布并搭配改性炭,前端配中效滤层分级拦截颗粒物,减轻炭布负担。
- 教培机构、创客空间、门店等室内敏感场所:除味要求高,建议采用针对醛类的改性配方,同时控制整机压差,避免噪音影响使用环境。
创洁滤材的激光烟雾过滤滤芯覆盖上述多类机型,炭布到滤芯成品自主完成,可依据设备风道、风量与加工材料定制滤材方案,避免"通用件硬配专用工况"的错配问题。
这几个选型错误,可以提前避开
只看炭量,不问风阻。 吸附容量和通风能力必须同时核算,否则滤芯装上就是半成品。
用初始除味效果判断滤芯好坏。 新滤芯前几天的表现都不差,真正拉开差距的是压差增长速度和中后期的吸附稳定性。
一款炭布打天下。 加工材料、设备风量、作业强度任何一项变化